Объект контроля
В качестве объекта выступают образцы для анализа газовыделения, герметичные оболочки, композиты и технологические камеры. Материал, полезный объем и допустимая нагрузка на стенки берутся из конструкторской документации конкретного изделия.
Исходные условия
Перед испытанием проверяют чистоту поверхности и соединений, состояние уплотнений и температуру детали. Испытательное давление и критерий браковки задает заказчик на основе рабочих условий и требований к ресурсу.
Схема подключения
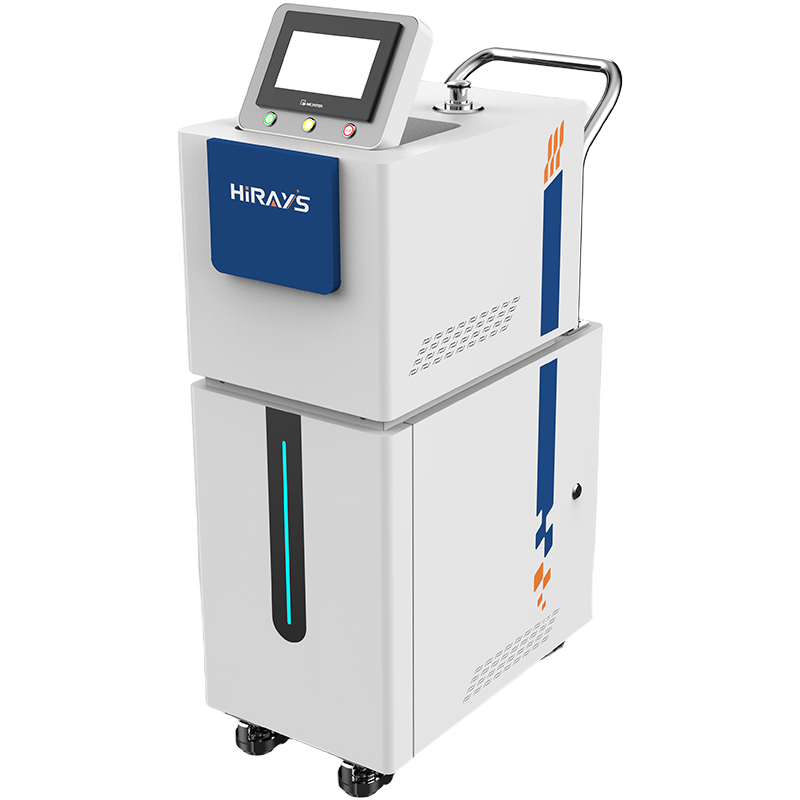
Изделие устанавливают в сменную оснастку и подключают через минимальный стабильный объем. Для вакуумной камеры предусматривают независимую проверку камеры и линий. Для щупового поиска обеспечивают контролируемый фон и доступ ко всем потенциальным зонам дефекта.
Испытательный цикл
- Идентификация изделия и проверка готовности оснастки.
- Зажим и герметизация технологических портов.
- Грубый контроль, затем выход на основной режим.
- Выдержка для стабилизации.
- Измерение и сравнение с порогом браковки.
- Сброс давления, разжим и сохранение результата.
Проверка чувствительности
Работоспособность измерительного тракта подтверждают по утвержденной процедуре. Для систем с пробным газом применяют подходящую калиброванную течь, если ее метрологический статус и значение подтверждены документацией.
Результат и автоматизация
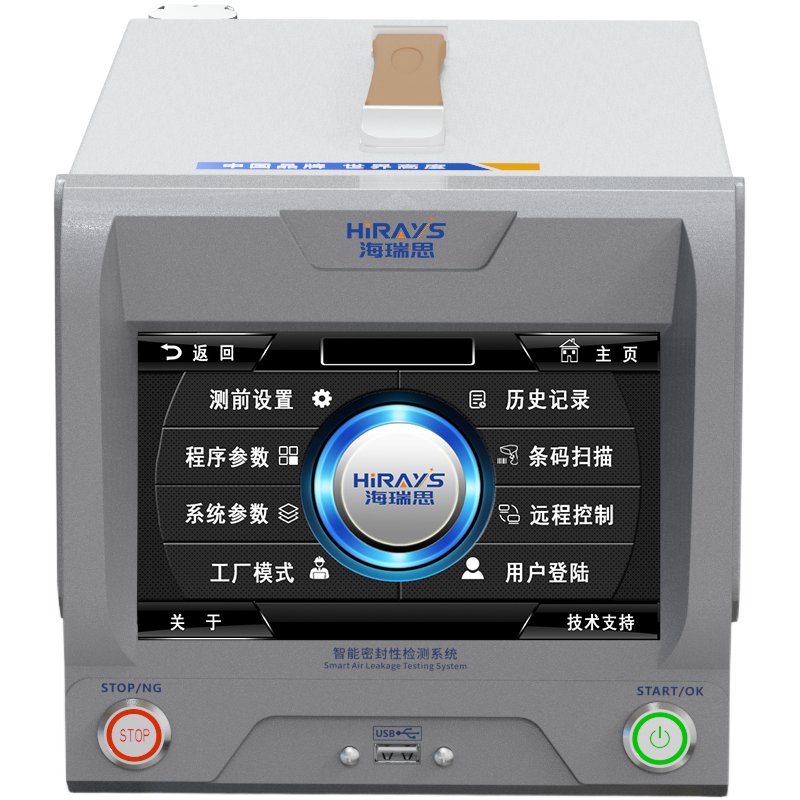
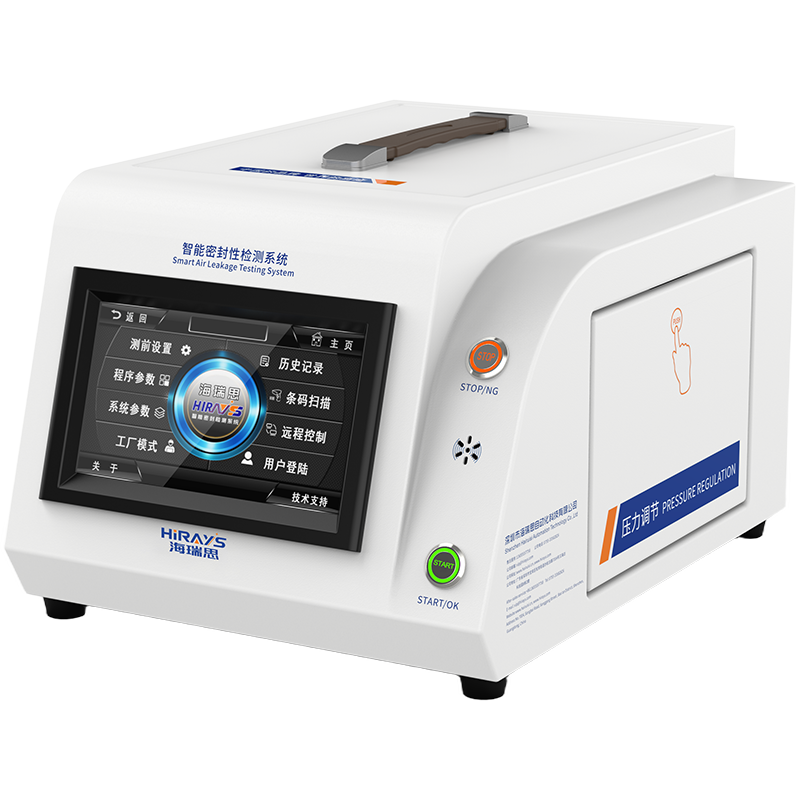
Система формирует однозначный результат годен/не годен, сохраняет измеренное значение и технологические параметры. Автоматизация может включать сканирование кода, рецепты, управление клапанами, диагностические сообщения и обмен с MES.
Подготовка к серии
Для направления «Новые материалы» программу проверяют на нескольких годных изделиях и образцах с известным дефектом. Отдельно оценивают разброс после повторной установки детали, влияние температуры, состояние уплотнений и восстановление после грубой течи. Если разные типоразмеры имеют заметно отличающийся объем, для них создают отдельные рецепты, а не компенсируют различие одним временем выдержки.
Диагностика отклонений
Рост сигнала на пустой оснастке указывает на соединения или загрязнение стенда; нестабильность только на изделии — на геометрию, температуру или реальный дефект. При щуповом поиске соблюдают одинаковую скорость перемещения и расстояние до поверхности. В вакуумной системе контролируют фон и время очистки, а в манометрической — давление, температуру и деформацию детали. Такая последовательность не позволяет принять проблему стенда за брак продукции.
Фиксация результата
Для каждой детали сохраняют идентификатор, рецепт, измеренное значение, итоговый статус и диагностический код. Доступ к изменению порога ограничивают, а изменение рецепта записывают в журнал. Применимость конкретной модели Hirays и состав автоматизации определяют после анализа исходных данных; числовые параметры цикла не переносят с другого изделия без проверки.
Инженерный вывод
Окончательный метод и конфигурацию подтверждают на объекте контроля с учётом давления, рабочей среды, фона, оснастки и требуемого такта. Паспортный предел прибора не заменяет проверку измерительной способности всей установки.